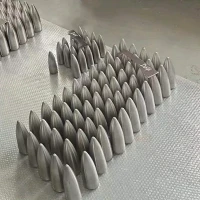
Piercingové zátkysú opotrebiteľné diely inštalované na rotačných a krížových valcovacích dierovacích stoliciach. Tvoria vnútornú dutinu bezšvíkových rúr počas prepichovania za tepla. Výkon zátky priamo ovplyvňuje kvalitu steny potrubia, rozmerovú toleranciu a prevádzkovú dobu výroby. Kupujúci sa pri získavaní zástrčiek často zameriavajú na životnosť a konzistenciu. Nižšie sú uvedené kľúčové faktory, ktoré definujú spoľahlivú prepichovaciu frézovaciu zátku.
Výber surovín
Materiál určuje limit výkonu zástrčky. Zástrčky fungujú pri vysokej teplote, tlaku a tepelných cykloch. Bežné triedy zahŕňajú oceľ H13 na tvárnenie za tepla a 35CrMo. Pre špeciálne materiály predvalkov sa používajú špeciálne zliatiny odolné voči teplu{5}}.
Kontroly surovín zahŕňajú chemické zloženie. Nečistoty vytvárajú slabé miesta a spôsobujú skoré praskanie alebo lepenie ocele. Materiál si musí zachovať tvrdosť pri pracovnej teplote, odolávať tlaku a šmykovej sile. Nesprávna trieda pod teplom rýchlo zmäkne a zlyhá po malej dávke predvalkov.
Proces tepelného spracovania
Tepelné spracovanie kontroluje tvrdosť a húževnatosť. Kalenie a popúšťanie mení štruktúru kovových zŕn. Konzistentný proces zabraňuje nerovnomernej tvrdosti na povrchu zátky.
Ciele tvrdosti zvyčajne spadajú do HRC 52–58. Príliš vysoká tvrdosť spôsobuje krehkosť a riziko lomu. Príliš nízka tvrdosť spôsobuje rýchle opotrebovanie a deformáciu povrchu. Ošetrenie povrchovým kalením znižuje trenie a priľnavosť kovu pri piercingu. Zlé tepelné spracovanie vedie k odlupovaniu, škrabancom na vnútorných stenách potrubia a kratšej životnosti.
Konštrukčný dizajn
Plné a duté vzory slúžia rôznym výrobným linkám.Zátky na prepichovanie dutých rúrokpridajte vnútorné chladiace kanály. Pri nepretržitom piercingu sa teplo rýchlejšie rozptýli. To znižuje tepelnú únavu a predlžuje životnosť o 20–30 % v porovnaní s pevnými zátkami. Dutá konštrukcia tiež znižuje zaťaženie zariadenia dierovacej frézy.
Profil hlavy, prechodová krivka a koncový závit musia zodpovedať nastaveniu frézy. Zlý profil zvyšuje valivý odpor. Spôsobuje zaseknutie predvalkov alebo nerovnomernú hrúbku steny potrubia. Rozmery vrátane vonkajšieho priemeru, dĺžky a veľkosti vnútornej dutiny sa riadia špecifikáciami potrubia zákazníka. Ne-štandardné veľkosti vyžadujú vlastné opracovanie.
Obrábanie a kontrola rozmerov
Presnosť obrábania rozhoduje o vhodnosti medzi zátkou, tŕňom a predvalkom. Odchýlka tolerancie mení vnútorný priemer potrubia. Všetky hotové zátky prechádzajú kontrolou rozmerov a kontrolou povrchu.
Povrchová úprava odstraňuje ostré hrany a stopy po obrábaní. Drsný povrch zvyšuje trenie a lepenie. Vnútorné dutiny, póry alebo praskliny po kovaní sú pred odoslaním odmietnuté. Kovanie alebo odlievanie ovplyvňuje vnútornú hustotu. Kované zátky majú hustejšiu štruktúru pre ťažkú nepretržitú výrobu.
Odolnosť voči tepelným šokom a lepeniu kovov
Počas prepichovania sa zátka dotkne horúceho polotovaru a potom sa stretne s chladiacou vodou. Rýchle teplotné cykly spôsobujú teplotný šok. Nízka odolnosť proti tepelným šokom spôsobuje šírenie povrchových trhlín.
Nepriľnavý{0}}výkon zabraňuje prilepeniu roztaveného kovu na povrch zástrčky. Lepenie zanecháva škrabance na vnútornej stene potrubia a núti si časté zastavenie výroby kvôli čisteniu. Tento problém sa často objavuje pri prepichovaní legovanej ocele alebo neželezných -železných predvalkov.
Konzistentná kvalita šarže
Mnohé továrne na potrubia pracujú na dlhé nepretržité zmeny. Dávková variácia vytvára nestabilné výsledky piercingu. Každá výrobná dávka by mala opakovať rovnaký materiál, tepelné spracovanie a parametre obrábania.
Dodávatelia by mali zaznamenávať údaje o skúškach pre každú šaržu, vrátane odčítania tvrdosti a správ o rozmeroch. V prípade potreby je možné zabezpečiť kontrolu treťou stranou. Stabilný dávkový výkon znižuje neočakávané prestoje a znižuje celkové náklady na spotrebu.
Zodpovedajúce služby a prispôsobenie
Neexistuje univerzálna zástrčka pre všetky mlyny. Zátka sa musí zhodovať s typom predvalku, veľkosťou rúry a modelom prerážacieho mlyna. Dodávatelia musia prispôsobiť materiál, štruktúru a povrchovú úpravu rôznym požiadavkám výroby.
Technická podpora pomáha vybrať správnu triedu zástrčky pred objednávkou. Rýchla odozva na nastavenie veľkosti a hromadnú dodávku podporuje nepretržitú prevádzku mlyna na rúry.
Vysokokvalitná-prepichovacia frézavyvažuje kvalitu materiálu, tepelné spracovanie, konštrukčný návrh a presnosť obrábania. Odoláva tepelným cyklom a treniu, udržuje stabilné rozmery počas chodu a poskytuje stálu kvalitu potrubia. Dlhšia životnosť a nízka poruchovosť znižujú prestoje a náklady na spotrebný materiál pre výrobcov bezšvíkových rúr.